Một ống lót bằng đồng 25 mm đã vượt qua bài kiểm tra băng ghế đã làm nứt vỏ của nó ở ca thứ ba. Độ nhiễu đo được là 0,04 mm, chỉ bằng 0,16% lỗ khoan, một con số trông có vẻ vô hại trên bản vẽ. Không phải vậy. Sự can thiệp lớn như vậy tạo ra áp suất tiếp xúc gần 176 MPa và ứng suất vòng khoảng 290 MPa trong vỏ thép 50 mm, cao hơn cường độ chảy của thép nhẹ thông thường. Mối liên kết không thành công vì ai đó đã bỏ qua các quy tắc. Nó thất bại vì sự can thiệp được chọn theo kinh nghiệm thay vì được tính toán.
Một máy tính độ vừa vặn của máy ép vòng bi tồn tại để thu hẹp khoảng cách đó và nó sẽ trả về nhiều hơn một phán đoán nhấn hoặc trượt. Tối thiểu bạn cần có sự giao thoa đường kính, con số tương tự được biểu thị bằng phần trăm lỗ khoan, áp suất tiếp xúc tạo ra, ứng suất vòng trong tường vỏ và lực dọc trục cần thiết để lắp đặt bộ phận. Một công cụ dừng lại ở số đầu tiên sẽ để lại một nửa rủi ro trên bàn.
Phần tiếp theo đề cập đến cách tạo ra từng đầu ra, loại dung sai vỏ máy tạo ra phù hợp với lỗ khoan danh nghĩa 25 mm, khi khớp nối máy ép thực sự không hoạt động và cách biến các con số thành quy trình lắp đặt mà cửa hàng có thể lặp lại.
Các con số mà Máy tính Vòng bi phải trả về
Bắt đầu với hình học, bởi vì mọi thứ khác đều theo sau nó. Đối với một ống lót trơn được ép vào vỏ, độ nhiễu đường kính là sự chênh lệch giữa đường kính ngoài của ống lót và lỗ khoan của vỏ. Biểu thị giá trị đó dưới dạng phần trăm của lỗ khoan danh nghĩa và con số di chuyển tốt giữa các kích thước: 0,02 mm là phù hợp ở lỗ khoan 10 mm và gần như không liên quan ở 100 mm.
Áp suất tiếp xúc là nơi dữ liệu vật liệu đi vào. Đối với ống lót có thành mỏng được ép vào vỏ thép cứng hơn nhiều so với ống lót, ước tính đầu tiên có thể sử dụng được là mô đun đàn hồi của ống lót nhân với độ nhiễu và chia cho đường kính lỗ khoan. Một ống lót bằng đồng thiếc có mô đun gần 110 GPa, chạy nhiễu 0,04 mm trong lỗ khoan 25 mm, tiếp đất ở áp suất khoảng 176 MPa. Giải pháp Lame đầy đủ đưa ra thấp hơn một chút vì vỏ cũng nở ra, nhưng thứ tự độ lớn vẫn giữ nguyên và điều đó đủ để đánh giá xem độ dày của tường có thể chịu tải hay không.
Căng thẳng vòng trong chuồng là bước kiểm tra mà hầu hết mọi người đều bỏ qua. Khi đường kính ngoài của vỏ bằng gấp đôi lỗ khoan, ứng suất kéo vòng ở bề mặt lỗ khoan gấp khoảng 1,67 lần áp suất tiếp xúc, do đó, cùng một 176 MPa đặt khoảng 290 MPa lên thành lỗ khoan. Giới hạn thiết kế hợp lý là một phần ba giới hạn chảy của vật liệu vỏ đối với mối nối tĩnh, siết chặt đến một phần tư khi có hiện tượng luân chuyển nhiệt hoặc rung. Đây cũng là lý do tại sao ống lót được ép vào vỏ nhôm mỏng hoạt động không giống như ống lót tương tự trong vỏ thép dày: nhôm chảy ra trước, hiện tượng nhiễu biến mất và ống lót bắt đầu bị dãn.
Lực ép là đầu ra cuối cùng và là lực mà dây chuyền lắp ráp cảm nhận trực tiếp. Nó thay đổi theo áp suất tiếp xúc, diện tích tiếp xúc và hệ số ma sát của bề mặt. Đối với cặp thép trên đồng được bôi trơn, hệ số đó thường nằm trong khoảng từ 0,10 đến 0,15. Lỗ khoan 25 mm, ống lót dài 20 mm và áp suất tiếp xúc 176 MPa ngụ ý lực dọc trục trong vùng từ 25 đến 35 kN. Đó là máy ép thủy lực, không phải máy ép trục bằng tay, và cần phải biết trước khi chế tạo thiết bị cố định thay vì sau đó.
Đầu vào thay đổi câu trả lời
Dải dung sai lỗ khoan và đường kính ngoài, độ dày thành, mô đun đàn hồi và tỷ lệ Poisson cho cả hai bộ phận, đường kính ngoài vỏ, chiều dài ống lót và hệ số ma sát của giao diện thực.
Đầu ra đáng tin cậy
Sự can thiệp tính bằng micromet và phần trăm lỗ khoan, áp suất tiếp xúc, ứng suất vòng vỏ, lực lắp đặt và nhiệt độ co lại bất cứ khi nào sự can thiệp vượt quá khoảng 0,05 mm.
Quy tắc độ dày của tường
Đối với các ống lót bằng đồng nguyên khối, giữ thành trong khoảng từ 1/10 đến 1/8 lỗ khoan. Tường mỏng hơn bị vênh trong quá trình ép; những bức tường dày hơn làm tăng ứng suất vòng mà nhà ở phải hấp thụ.
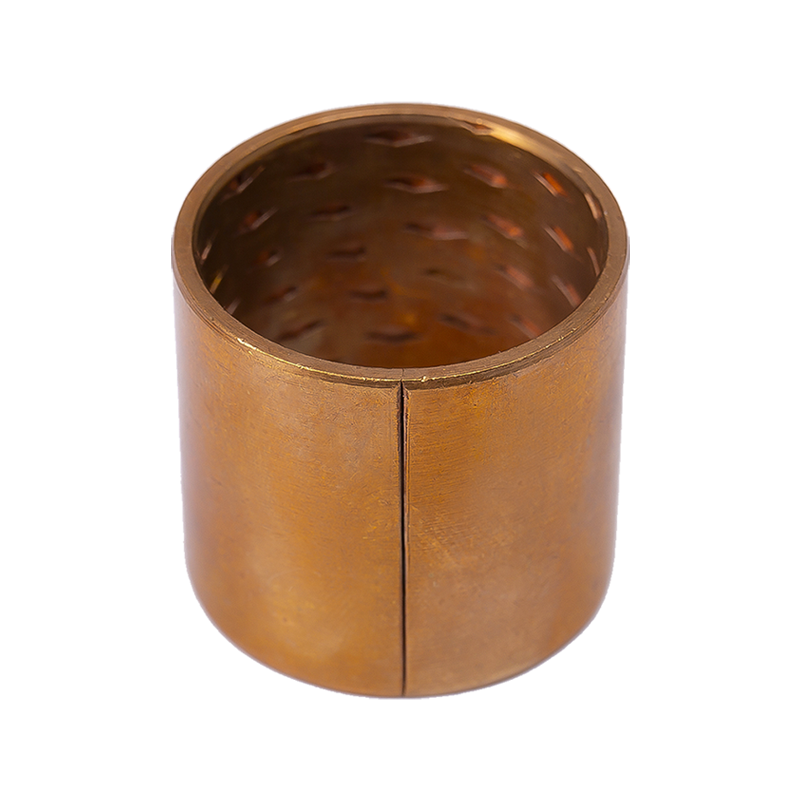 Ống lót bằng đồng đơn kim có rãnh dầu bằng đồng thiếc HZ090 Ống lót bằng đồng thiếc có thành mỏng có lỗ dầu và rãnh để chứa dầu mỡ, được thiết kế cho các điều kiện tải trọng từ trung bình đến cao, tốc độ thấp, ẩm ướt và nhiệt độ cao. Xem sản phẩm →
Các cấp dung sai của nhà ở ở lỗ khoan 25 mm
Các dải dung sai biến một số liệu giao thoa thành một phạm vi và phạm vi đó chính là phạm vi mà cửa hàng thực sự hài lòng. Sự so sánh dưới đây giả định đường kính ngoài của ống lót ở mức danh nghĩa, giúp giữ cho số học có thể đọc được. Kết hợp cả hai dải trong máy tính để xem mức chênh lệch thực sự mà quy trình của bạn sẽ tạo ra. Giá trị âm là giải phóng mặt bằng.
Phạm vi nhiễu giả định đường kính ngoài của ống lót ở độ lệch danh nghĩa bằng 0 và mô đun đồng là 110 GPa. Luôn kết hợp dải ống lót và dải vỏ để có độ vừa vặn tối thiểu và tối đa thực sự.
Nơi báo chí phù hợp thực sự thất bại
Phản hồi về việc sửa chữa và bảo hành tập hợp thành một số ít nguyên nhân và việc xếp hạng hiếm khi gây ngạc nhiên cho những người lắp ráp các bộ phận. Mẫu dưới đây phản ánh quan sát của xưởng thay vì khảo sát đã được kiểm tra, nhưng thứ tự vẫn nhất quán: mối nối thường bị hỏng do tác động của lực ép đến hình học chứ không phải do chọn sai loại ống lót.
Độ méo lỗ khoan dẫn đầu danh sách vì nó không thể nhìn thấy được trên băng ghế. Vỏ ép không đều xung quanh một bức tường mỏng, lỗ khoan được lắp đặt không tròn và trục chạy trên hai dải hẹp thay vì một vòng cung tiếp xúc hoàn toàn. Sự can thiệp quá mức gần như xảy ra và hầu như luôn là vấn đề về dung sai, không phải là ý định thiết kế.
Hỗn hợp ứng dụng cho ống lót tự bôi trơn
Ống lót vừa khít với báo chí xuất hiện trong nhiều ngành công nghiệp khá dễ đoán. Hãy coi phần phân chia dưới đây là dấu hiệu của sổ đặt hàng thông thường hơn là nghiên cứu thị trường đã được kiểm toán và lưu ý rằng thị phần ô tô chủ yếu được thúc đẩy bởi hệ thống treo, trục lái và bàn đạp trong đó ống lót hoạt động mà không có nguồn cung cấp dầu tuần hoàn.
- 38% Hệ thống treo và lái ô tô
- 27% Máy móc công nghiệp tổng hợp
- 15% Thiết bị nông nghiệp và xây dựng
- 12% Xử lý vật liệu và hậu cần
- 8% Cơ chế điện và thiết bị
Hậu quả thực tế là một mục tiêu gây nhiễu hiếm khi bao trùm toàn bộ danh mục. Ống lót mắt giảm xóc trong ống thép hàn có khả năng chịu nhiễu tốt hơn nhiều so với ống lót liên kết chính xác trong vỏ nhôm, ngay cả khi đường kính lỗ khoan giống hệt nhau.
Từ đầu ra của máy tính đến một quy trình có thể lặp lại
Sự can thiệp có tính toán chỉ hữu ích nếu cửa hàng có thể đánh nó mọi lúc. Thực hiện qua năm bước này để giữ cho mục đích thiết kế và thực tế lắp ráp được nhất quán.
Xác định chu kỳ nhiệm vụ
Tải trọng xuyên tâm, tốc độ trượt, nhiệt độ vận hành, độ nhiễm bẩn và tuổi thọ mục tiêu. Một khớp nối tồn tại sau khi lắp đặt nhưng thiếu bề mặt trượt vẫn bị hỏng nên độ ép và tính toán ổ trục phải phù hợp.
Chọn vật liệu và độ dày của tường
Đồng nguyên khối cho tải trọng cao ở tốc độ vừa phải, lưỡng kim được lót bằng thép hoặc được lót bằng PTFE cho tường mỏng và PV cao hơn, nhựa kỹ thuật nơi ăn mòn và tải trọng ở cạnh chiếm ưu thế.
Đặt mục tiêu can thiệp
Mục tiêu là 0,05 đến 0,10 phần trăm lỗ khoan đối với ống lót bằng đồng nguyên khối và 0,02 đến 0,06 phần trăm đối với ống lót bọc thành mỏng. Chuyển đổi mục tiêu trở lại thành lớp dung sai trước khi phát hành bản vẽ.
Kiểm tra ứng suất và lực ép
Giữ ứng suất vòng khoan ở mức dưới 1/3 cường độ chảy của vỏ và xác nhận lực ép nằm trong khả năng chịu đựng của thiết bị và đồ gá sẽ thực hiện công việc.
Xác minh ở bài viết đầu tiên
Đo lỗ khoan trước và sau khi ép, kiểm tra đường kính bên trong đã lắp đặt và chạy thử lực đẩy. Ghi lại đường cong lực ép và giữ nó cùng với tờ quy trình.
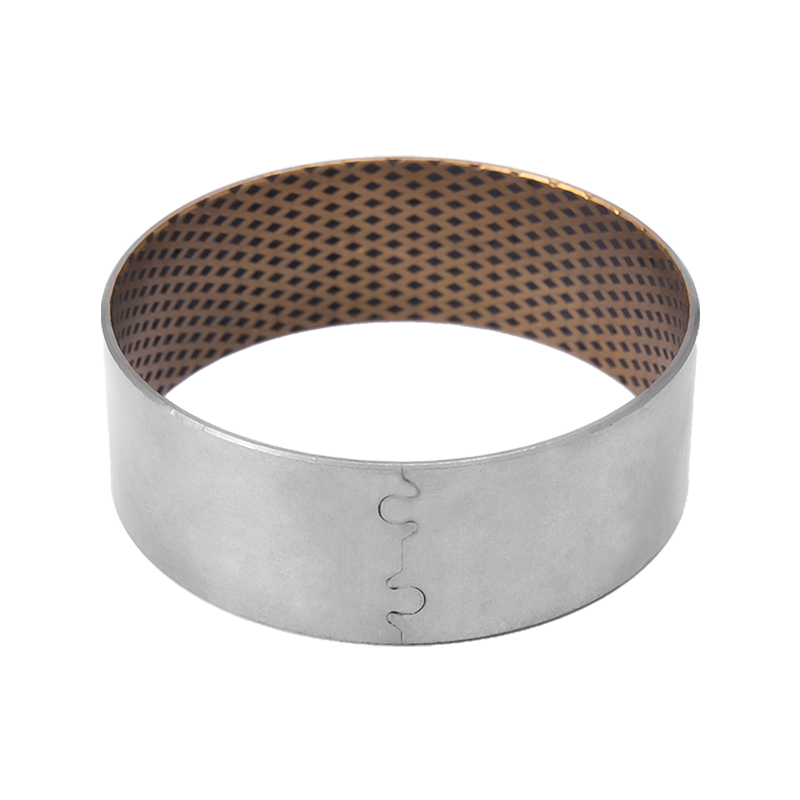 Ống lót bằng đồng than chì lưỡng kim HZ08G Ống lót lưỡng kim HZ-800 tùy chỉnh có chất bôi trơn bằng than chì nhúng, khả năng chịu tải cao và khả năng chịu nhiệt độ 260°C cho máy móc ô tô, cần cẩu và luyện kim. Xem sản phẩm →
Ghi chú về Cài đặt, Bảo trì và Tuân thủ
Phần lớn rủi ro còn lại nằm ở bốn thói quen hầu như không tốn kém gì để áp dụng.
- Hướng dẫn ống lót theo hình vuông. Độ nghiêng nửa độ sẽ làm tăng gần gấp đôi áp lực tiếp xúc cục bộ ở một bên của lỗ khoan và là nguyên nhân phổ biến gây ra các vết nứt ở vỏ.
- Bôi trơn đường kính ngoài bằng dầu nhẹ hoặc keo lắp ráp. Giữ dầu mỡ tránh xa các lỗ được lót bằng PTFE, được thiết kế để khô và có thể giữ lại các mảnh vụn nếu được phủ.
- Mong đợi lỗ khoan đóng lại. Ống lót ép sẽ mất từ 0,5 đến 1,5 lần độ nhiễu trên đường kính bên trong, do đó, doa hoặc kích thước sau khi lắp đặt bất cứ khi nào độ nhiễu vượt quá khoảng 0,1 phần trăm lỗ khoan.
- Ghi lại đường cong lực. Sự gia tăng suôn sẻ lên mức cao cho thấy sự phù hợp về mặt âm thanh; sự sụt giảm đột ngột thường có nghĩa là ống lót bị cắt hoặc vỏ bị cong.
Về mặt tuân thủ, ống lót bọc thường được quy định theo tiêu chuẩn ISO 3547, trong khi thông số kích thước cho ổ trượt trơn tuân theo DIN 1494 hoặc ISO 4379 tùy theo khu vực. Đối với các chương trình ô tô, hãy yêu cầu chứng chỉ vật liệu, báo cáo kiểm tra kích thước và tài liệu kiểu PPAP thay vì chỉ chấp nhận số danh mục. Vấn đề bảo quản cũng quan trọng: giữ cho các bộ phận bằng đồng khô và không bị ngưng tụ, đồng thời giữ các bộ phận được lót bằng polymer tránh tiếp xúc với tia cực tím và nhiệt độ duy trì. Nếu ứng dụng của bạn kết hợp lớp nền bằng thép với lớp phủ bằng đồng, thì hướng dẫn vòng bi composite lưỡng kim giải thích cách giới hạn tải trọng và tốc độ thay đổi theo công trình đó.
Chạy máy tính hai lần, một lần với điều kiện vật liệu tối thiểu và một lần với điều kiện tối đa, và việc điều chỉnh máy ép sẽ không còn là phỏng đoán nữa. Sự can thiệp mà bạn chỉ định là do cam kết sản xuất và ứng suất vòng mà nó tạo ra là thuộc tính của ngôi nhà mà bạn đã có.
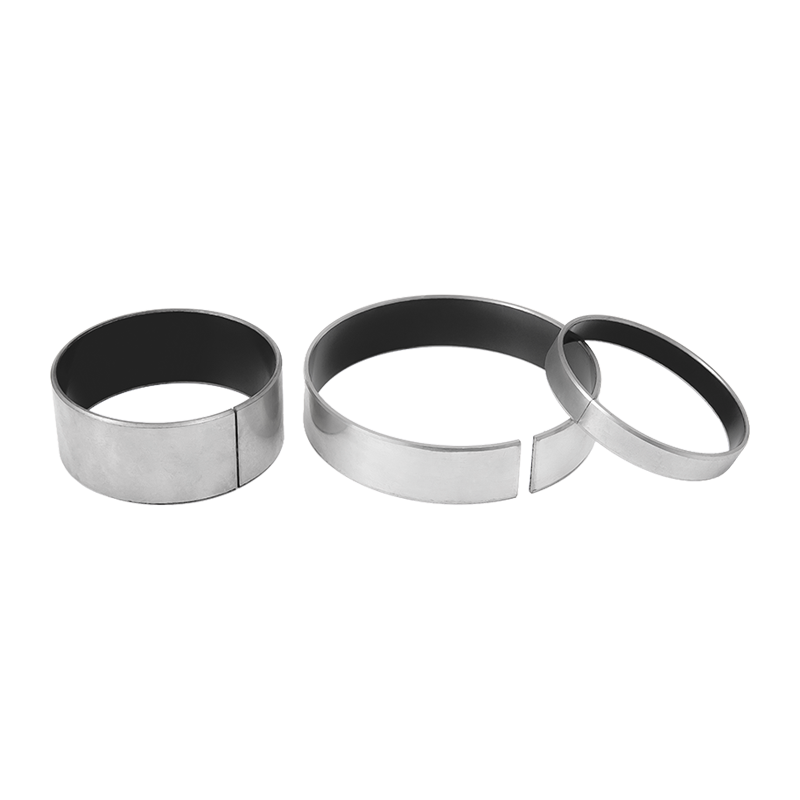 Vòng bi tự bôi trơn bằng thép loại HZ10 loại 1 Vòng bi tự bôi trơn bằng chì/PTFE có mặt sau bằng thép giúp trượt ma sát thấp, ít tiếng ồn trong in ấn, dệt may, thể dục, máy bơm và thiết bị văn phòng. Xem sản phẩm →